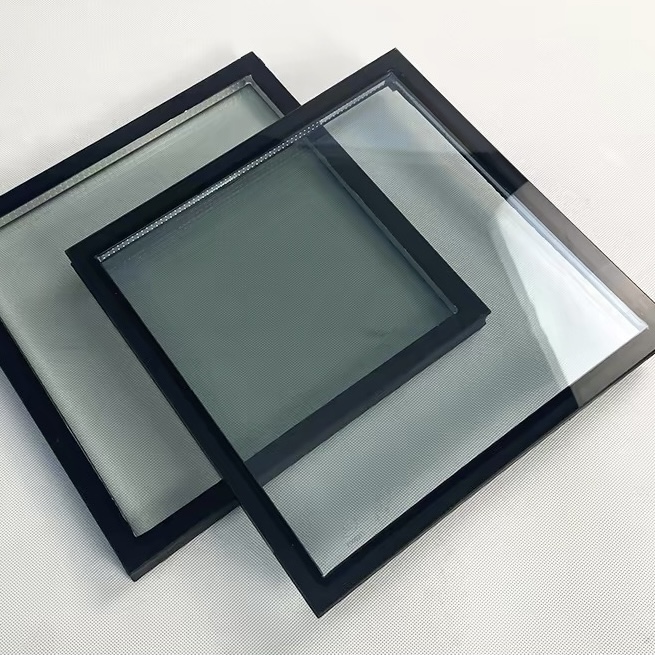
Les bâtiments modernes ont besoin de plus de verre que d’une simple transparence. Pour fenêtres, portes, murs-rideaux, garde-corps , lucarnes, cloisons et salles de douche, le verre peut nécessiter une meilleure résistance, sécurité, contrôle du son, performance énergétique ou effets décoratifs.
C’est là que le traitement du verre, ou la fabrication du verre, devient important.
Ayant 12 ans d'expérience dans l'industrie du verre architectural, j'ai travaillé en étroite collaboration avec des architectes, des équipes de projet et des clients pour comprendre les besoins réels de fabrication du verre.
J'utiliserai la ligne de production automatisée avancée de traitement en profondeur à Reach Building est un exemple pratique montrant comment différents types de verre traité sont fabriqués.
Table des matières
Basculer
Flux de travail de traitement du verre étape par étape
D'une feuille de verre à plusieurs produits finaux
1. Feuilles de verre brut / verre flotté
Le traitement commence généralement par une feuille de verre brut. Selon votre projet, il peut s'agir de verre float clair, ultra-clair, teinté, enduit ou Low-E. Je rappelle toujours aux clients que la feuille originale constitue la base : l'épaisseur, la couleur et la transmission de la lumière affectent toutes le résultat final.
2. Stockage et chargement automatiques du verre
Les systèmes automatisés de stockage et de chargement sélectionnent et transfèrent les feuilles avec un minimum de manipulation manuelle. Cela réduit les rayures et les cassures, en particulier sur les grands panneaux, et maintient une production constante.
3. Tri et positionnement du verre
Les tôles sont triées et positionnées pour garantir leur entrée correcte dans l'équipement. Un mauvais alignement peut entraîner des erreurs de coupe ou des bords incohérents, un tri approprié est donc crucial.
4. Marquage laser en option + découpe CNC
Le marquage laser peut ajouter des codes de lot, des marques de conformité ou une marque. La découpe définit les dimensions finales. Une erreur courante que je vois : essayer de couper du verre trempé plus tard – ce n'est pas possible, alors vérifiez d'abord les mesures.
5. Lavage après découpe
Après la découpe, les feuilles sont lavées pour éliminer la poussière et les débris de verre. Cela permet d'éviter les rayures ou la contamination lors des processus ultérieurs.
6. Meulage et polissage des bords
Les bords sont polis pour améliorer la sécurité, l’esthétique et la stabilité de la trempe. Des bords mal finis peuvent augmenter le risque de casse lors de la trempe.
7. Lavage et séchage
Un lavage et un séchage rapides maintiennent le drap propre avant l'étape suivante. Les surfaces propres réduisent les défauts de trempe, de stratification ou de revêtement.
8. Traitement CNC : perçage, encoche et formes personnalisées
À ce stade, l'équipement CNC est utilisé pour percer des trous, créer des encoches ou découper des formes personnalisées pour les portes, garde-corps, cabines de douche et autres applications architecturales.
Un point clé sur lequel je souligne toujours : tous les perçages, entailles et façonnages doivent être terminés avant la trempe , sinon le verre ne pourra pas être modifié ultérieurement. Cette étape garantit que votre matériel s'adapte parfaitement et que le verre trempé reste sûr et stable.
9. Deuxième lavage
Un lavage final élimine les résidus de perçage ou de travaux CNC. Cela minimise les taches, les bulles ou les inclusions dans le produit fini.
Tableau 1 : Que faut-il faire avant la trempe ?
Processus
Avant la trempe ?
Après trempe ?
Remarques
Coupe
Oui
Non
La taille finale doit être confirmée avant la trempe
Meulage des bords
Oui
Non
La qualité des bords affecte la stabilité de la trempe
Forage
Oui
Non
La taille et la position du trou doivent correspondre aux dessins
Encoche
Oui
Non
Commun pour les portes, les garde-corps et les systèmes de quincaillerie
Découpe de forme
Oui
Non
Comprend des coins, des bords incurvés et des designs spéciaux
Impression / Revêtement
Cela dépend
Cela dépend
La séquence dépend du matériau et du type de processus
Stratification
Généralement après préparation
Oui
Peut utiliser du verre recuit, renforcé à la chaleur ou trempé
Isolant
Généralement après préparation
Oui
Souvent combiné avec du verre trempé ou Low-E
Types de verre traité et comment ils sont fabriqués
Une fois que la feuille de verre a subi une préparation de base, elle peut suivre différentes voies de traitement. Chaque voie produit des propriétés qui déterminent naturellement où le verre fonctionne le mieux. J'explique souvent ces liens aux clients, car les comprendre évite des erreurs coûteuses.
Après la découpe, la finition des bords, le lavage et toute préparation CNC, le verre entre dans un four de trempe. Un chauffage et un refroidissement rapides créent des contraintes de compression à la surface et des contraintes de traction à l'intérieur.
C’est ce qui confère au verre trempé sa grande solidité et le rend résistant aux chocs thermiques. S'il se brise, les fragments sont petits et plus sûrs.
En raison de ces caractéristiques, je recommande généralement le verre trempé pour les portes, les balustrades, les cabines de douche et les murs-rideaux, domaines où la résistance et la sécurité sont les plus importantes.
⚠️ Un oubli courant : une fois trempé, le verre ne peut plus être modifié. Assurez-vous que toutes les dimensions, trous et encoches sont finalisés au préalable.
Verre trempé trempé à la chaleur
Le verre trempé peut aller encore plus loin grâce à un test de trempage thermique. En le maintenant à une température contrôlée, les panneaux contenant des inclusions de sulfure de nickel sont déclenchés avant l'installation.
En fait, vous obtenez toujours du verre trempé, mais avec un risque réduit de casse spontanée. Je trouve cela particulièrement utile pour les façades de grande hauteur, les lucarnes ou les bâtiments publics où les remplacements sont coûteux et perturbateurs.
Pour le verre feuilleté, la clé est l’intercalaire. Pendant la production, du PVB, du SGP, de l'EVA ou un autre intercalaire est placé entre deux ou plusieurs feuilles de verre et lié sous chaleur et pression.
Une fois collé, le verre ne se comporte plus comme des feuilles séparées. En cas de rupture, la couche intermédiaire aide à maintenir les fragments ensemble au lieu de les laisser tomber librement.
C'est pourquoi le verre feuilleté est souvent utilisé dans les lucarnes, les sols en verre, les garde-corps, les cloisons et autres zones où le verre doit rester en place même après un bris. Il peut également répondre à des exigences acoustiques ou décoratives lorsque le projet nécessite plus qu'une sécurité de base.
⚠️Un conseil que je donne souvent à mes clients : laminé ne veut pas toujours dire laminé trempé ; les couches peuvent être un mélange de verre recuit, renforcé thermiquement ou trempé selon le projet.
L'IGU se compose de deux ou plusieurs panneaux séparés par une cavité scellée remplie d'air ou de gaz. Cette conception améliore l’isolation thermique, réduit la consommation d’énergie et améliore le confort intérieur.
Il s'agit d'une solution incontournable pour les fenêtres, les murs-rideaux et les bâtiments résidentiels ou commerciaux économes en énergie. D'après mon expérience, la combinaison d'IGU avec du verre trempé ou Low-E offre souvent le meilleur équilibre entre résistance, efficacité et confort.
Dans les applications architecturales, le verre à couches est généralement divisé en deux catégories principales : verre réfléchissant et Verre à faible émissivité . Les deux utilisent des revêtements de surface fonctionnels pour contrôler la chaleur solaire, la lumière visible et l’apparence extérieure.
Les exigences de traitement varient selon le type de revêtement, certains produits étant enduits avant la trempe et d'autres après. Le verre Low-E fonctionne particulièrement bien dans les unités de verre isolantes, améliorant l'efficacité énergétique tout en préservant la lumière naturelle. Je fais souvent remarquer aux clients que les revêtements Low-E sont particulièrement efficaces lorsqu'ils sont combinés avec du verre IGU ou trempé, offrant une efficacité énergétique sans compromettre la lumière naturelle.
⚠️ Conseil de pro : l'ordre de traitement n'est pas fixe : concentrez-vous sur les exigences de votre projet et si le verre sera trempé.
Solutions combinées de verre traité
Dans les projets réels, un seul processus suffit rarement. Les processus trempés, stratifiés, revêtus et isolés sont souvent combinés pour répondre aux objectifs de sécurité, thermiques, acoustiques et de conception.
Les exemples que je rencontre fréquemment incluent :
Verre feuilleté trempé
Verre feuilleté trempé trempé à chaud
Verre isolant à faible émissivité
Verre feuilleté isolé
Verre feuilleté courbé ou décoratif
C'est là que l'expérience fait la différence. Un processeur capable d'intégrer la trempe, le laminage, l'isolation, le revêtement, la personnalisation CNC et les finitions décoratives garantit que le verre final fonctionne comme prévu.
Reach Building , par exemple, peut adapter des solutions en fonction de vos dessins, de votre méthode d'installation et de vos besoins en performances, ce qui facilite grandement la coordination entre plusieurs processus.
Tableau 2 : D'une feuille de verre à plusieurs produits finaux
L’une des plus grandes idées fausses que je vois est que différents produits en verre proviennent de matériaux complètement différents. En réalité, une même feuille de verre peut devenir des produits très différents selon le procédé de transformation.
Itinéraire de traitement
Produit final
Couper → Bord → Lavage → Trempe
Verre trempé
Couper → Bord → Lavage → Trempe → Test de trempage thermique
Lorsque vous choisissez du verre transformé pour un projet, le produit lui-même ne représente qu’une partie de la décision. L'itinéraire de traitement, la révision des dessins, la position des trous, la qualité des bords, la séquence de trempe et l'assemblage final déterminent tous si le verre peut être installé sans problème sur site.
C'est pourquoi je suggère toujours de travailler avec un processeur qui comprend l'ensemble du flux de fabrication, et non un seul processus.
Reach Building est un bon exemple de cette approche. Avec plus de 20 ans d'expérience dans la fabrication et une ligne de production automatisée avancée de traitement en profondeur, ils peuvent répondre à différentes exigences en matière de verre architectural, des dessins aux produits finis, vous aidant ainsi à réduire les retouches et à faire avancer le projet avec moins de surprises.
FAQ
Qu’est-ce que le verre transformé ?
Le verre traité est du verre qui a été coupé, bordé, percé, trempé, feuilleté, isolé, enduit ou autrement fabriqué après la production de la feuille de verre brut.
Le verre trempé peut-il être coupé ou percé après trempe ?
Non. Une fois le verre trempé, il ne peut plus être coupé, percé, encoché ou poli à nouveau.
Le verre feuilleté est-il toujours trempé ?
Le verre feuilleté peut être fabriqué avec du verre recuit, renforcé thermiquement ou trempé en fonction des exigences de votre projet.
Le verre Low-E est-il la même chose que le verre isolant ?
Le verre Low-E est un verre à couche, tandis que le verre isolant est une unité scellée à plusieurs carreaux. Ils sont souvent combinés dans des unités de verre isolantes Low-E.
Qu'est-ce que le verre trempé trempé à chaud ?
Le verre trempé trempé à la chaleur est un verre trempé qui subit un test de trempage thermique supplémentaire pour réduire le risque de casse spontanée.
Miracle Co-fondateur de Reachbuilding
Miracle possède une verrerie en activité depuis 40 ans. Sa famille travaille dans le secteur de la construction depuis plus de 60 ans et possède une vaste expérience en ingénierie et en production. Chez Reach Building, il se concentre sur le support technique des produits, les solutions personnalisées et l'analyse des tendances du secteur pour les concessionnaires, les entrepreneurs et les constructeurs mondiaux. Dans sa chronique, Miracle partage des informations pratiques, des études de cas de projets et des conseils d'experts pour aider les professionnels de la construction à sélectionner le bon verre pour des bâtiments plus sûrs et plus économes en énergie.
Avec près de 30 ans d’expérience dans les matériaux de construction, REACH BUILDING propose des produits verriers et des solutions techniques personnalisés pour les projets globaux de construction et d’intérieur.
Nous utilisons des cookies pour activer toutes les fonctionnalités afin d'optimiser les performances lors de votre visite et pour améliorer nos services en nous donnant un aperçu de la façon dont le site Web est utilisé. La poursuite de l'utilisation de notre site Internet sans avoir modifié les paramètres de votre navigateur confirme votre acceptation de ces cookies. Pour plus de détails, veuillez consulter notre politique de confidentialité.